Как проверить качество сварных стальных балок при приемке?
2026-08-25
- Ключевые критерии приемки: что проверяют в первую очередь
- Геометрические параметры и допуски: почему миллиметры имеют значение
- Контроль качества сварных соединений: визуальный и инструментальный методы
- Антикоррозийная защита и подготовка поверхности
- Документальное сопровождение и сертификация
- Типичные ошибки при приемке и как их избежать
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Ключевые критерии приемки: что проверяют в первую очередь
Приемка стальной фермы — это не просто формальность, а критический этап, определяющий безопасность всего строительного объекта. Ошибки на этой стадии могут привести к катастрофическим последствиям: от деформации кровли до обрушения несущих конструкций под снеговой нагрузкой. В нашей практике мы неоднократно сталкивались с ситуациями, когда заказчики пытались сэкономить на входном контроле, полагаясь только на сертификаты завода-изготовителя. Результатом становились дорогостоящие переделки на монтажной площадке или, что хуже, скрытые дефекты, проявляющиеся через несколько лет эксплуатации.
Чтобы избежать таких рисков, процесс проверки должен быть системным и опираться на конкретные измеримые параметры, а не на визуальные впечатления. Качество сварных стальных балок и ферм оценивается по трем основным направлениям: геометрическая точность, целостность сварных швов и соответствие материала проектным спецификациям. Каждый из этих пунктов требует использования специализированного инструмента и понимания допусков, регламентированных стандартами ГОСТ или ISO.
Первое, на что обращает внимание опытный инженер при приемке, — это маркировка и сопроводительная документация. Каждая стальная ферма должна иметь четкую маркировку, соответствующую чертежам КМД (конструкции металлические деталировочные). Отсутствие маркировки или ее несоответствие паспорту изделия является основанием для немедленной остановки приемки. Документация должна включать сертификаты на металл, протоколы ультразвукового контроля (УЗК) или радиографического контроля сварных швов, а также акты антикоррозийной защиты. Если поставщик не может предоставить эти документы «здесь и сейчас», дальнейшая проверка теряет смысл: вы не можете проверить то, происхождение чего не подтверждено.
Геометрические параметры и допуски: почему миллиметры имеют значение
Геометрия фермы определяет, насколько легко и безопасно она встанет на проектное место. Даже идеально сваренная конструкция бесполезна, если ее длина отличается от проектной на 10–15 мм, а отверстия под болты не совпадают с колоннами. В отличие от монолитного бетона, стальные конструкции монтируются с минимальными зазорами, поэтому точность изготовления имеет решающее значение.
Проверка геометрии начинается с общих габаритов. Измеряется общая длина фермы, высота в коньке и на опорах, а также расстояние между осями поясов. Для крупногабаритных конструкций, таких как те, что производит ООО «Наньтун Судун Стальные Конструкции», допуски строго регламентированы. Например, для ферм пролетом более 24 метров отклонение по длине не должно превышать ±10 мм, а по высоте — ±5 мм. Превышение этих значений приводит к возникновению дополнительных напряжений в узлах сопряжения, которые не были учтены при расчете на прочность.
Особое внимание следует уделить плоскостности и прямолинейности. Ферма не должна иметь видимого «винта» или изгиба в плоскости, перпендикулярной рабочей. Проверка осуществляется с помощью натянутого шнура или лазерного нивелира. Отклонение от прямой линии измеряется в нескольких точках по верхнему и нижнему поясу. Если ферма имеет искривление, это свидетельствует о неправильной технологии сварки или отсутствии надлежащего фиксирования деталей во время сборки. Такой дефект практически невозможно исправить на месте без нагрева и правки, что снижает механические свойства металла.
| Параметр | Допустимое отклонение (мм) | Метод измерения | Последствия превышения |
|---|---|---|---|
| Длина фермы (L < 24 м) | ±5 мм | Рулетка, лазерный дальномер | Невозможность стыковки с колоннами |
| Длина фермы (L > 24 м) | ±10 мм | Рулетка, лазерный дальномер | Накопление ошибок в ряду ферм |
| Высота фермы в коньке | ±5 мм | Линейка, уровень | Нарушение уклона кровли, застои воды |
| Расстояние между осями поясов | ±3 мм | Штангенциркуль, калибр | Сложности монтажа решетчатых элементов |
| Отклонение от плоскостности | L/1000, но не более 10 мм | Дополнительные изгибающие моменты |
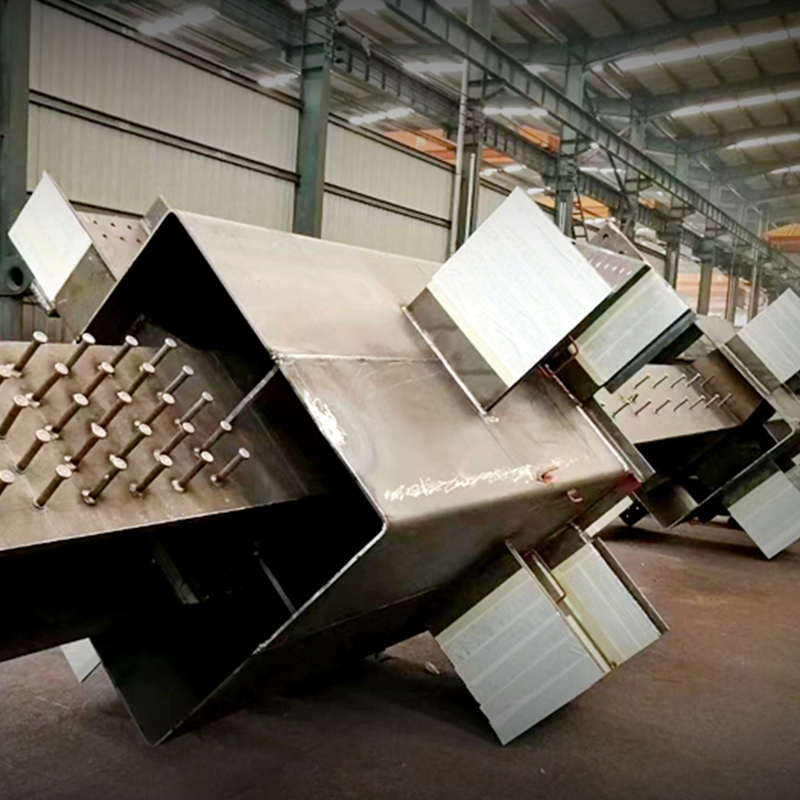
Важным аспектом является проверка отверстий под крепеж. Диаметр отверстий и шаг между ними должны строго соответствовать чертежу. Использование калибров (пробок) позволяет быстро выявить несоответствия. Если отверстие смещено более чем на 1 мм относительно оси, болт будет работать на изгиб, а не на срез, что критически снижает несущую способность узла. В практике компании ООО «Наньтун Судун Стальные Конструкции», где используется 3D-моделирование в Tekla и станки с ЧПУ, точность сверления обеспечивается автоматически, однако входной контроль со стороны заказчика все равно необходим для исключения транспортных деформаций.
Контроль качества сварных соединений: визуальный и инструментальный методы
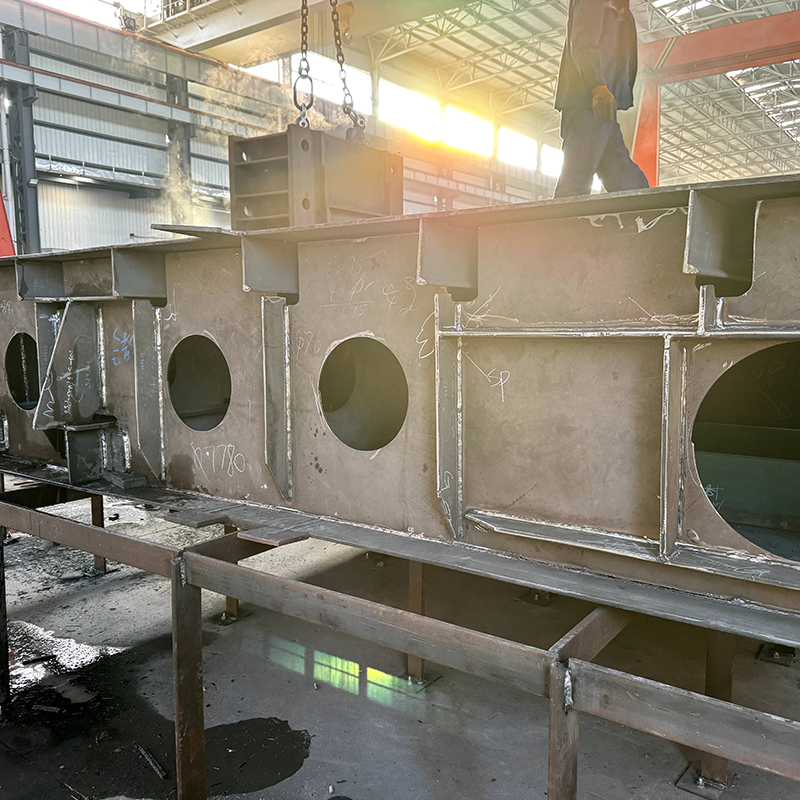
Сварной шов — это самое уязвимое место любой металлической конструкции. Именно здесь возникают концентрации напряжений, и именно здесь чаще всего инициируется усталостное разрушение. Проверка качества сварки делится на два этапа: визуально-измерительный контроль (ВИК) и неразрушающий контроль (НК).
ВИК проводится в 100% объеме и является первым барьером против брака. Инспектор проверяет наличие внешних дефектов: подрезов, непроваров, пор, трещин и наплывов. Подрезы (углубления по краю шва) особенно опасны, так как они работают как надрезы, снижая сопротивление усталости. Согласно стандартам, глубина подреза не должна превышать 0,5 мм для толщин металла до 20 мм. Наличие даже одного сквозного трещины является браком всего соединения.
Для оценки геометрии шва используются специальные шаблоны и измерители. Проверяется высота усиления шва (катет) и его ширина. Недостаточный катет шва означает, что соединение не обеспечит требуемую прочность. Избыточный катет, хотя и кажется «запасом прочности», на самом деле вреден: он увеличивает массу конструкции и создает дополнительные напряжения из-за неравномерного охлаждения металла. В идеале, катет шва должен соответствовать расчетному значению, указанному в проекте, с допуском +1-2 мм.
Неразрушающий контроль (УЗК, рентген, магнитопорошковый метод) применяется выборочно или сплошно, в зависимости от категории ответственности конструкции. Для основных несущих узлов стальной фермы, работающих на растяжение, обычно требуется 100% УЗК или радиография. Эти методы позволяют выявить внутренние дефекты: шлаковые включения, непровары корня шва, внутренние трещины. Протоколы НК должны быть предоставлены заводом-изготовителем. Если такие протоколы отсутствуют, заказчик имеет полное право потребовать проведения независимой экспертизы за счет поставщика.
Один из наших клиентов столкнулся с ситуацией, когда при визуальном осмотре швы казались идеальными: ровные, чистые, без видимых дефектов. Однако при выборочном ультразвуковом контроле выяснилось, что в 15% швов присутствуют непровары корня. Причина крылась в нарушении режима сварки: слишком высокая скорость подачи проволоки при недостаточном токе. Этот случай подчеркивает важность не только внешнего осмотра, но и проверки технологической дисциплины производителя.
Антикоррозийная защита и подготовка поверхности
Долговечность стальной конструкции напрямую зависит от качества антикоррозийной защиты. Ошибки в нанесении покрытия приводят к ржавлению металла уже через 2–3 года после монтажа, что требует дорогостоящей реставрации. Процесс защиты начинается с подготовки поверхности, которая часто игнорируется непрофессиональными инспекторами.
Перед нанесением краски сталь должна быть очищена от окалины, ржавчины и масел. Стандарт очистки обычно указывается в проекте (например, Sa 2.5 по ISO 8501-1). Проверка степени очистки проводится визуально путем сравнения с эталонными фотографиями или образцами. Поверхность должна иметь равномерный матово-серый цвет с характерной шероховатостью (профиль анкора). Шероховатость необходима для адгезии краски: если поверхность слишком гладкая, покрытие отслоится; если слишком грубая, краска не перекроет пики профиля, и там начнется коррозия.
Толщина сухого слоя покрытия измеряется толщиномером. Измерения проводятся в нескольких точках на каждом элементе фермы. Среднее значение должно соответствовать проекту, а минимальное локальное значение не должно опускаться ниже 80% от номинала. Особое внимание уделяется труднодоступным местам: внутренним углам, зонам вокруг крепежных отверстий и обратным сторонам полок. Именно там часто наблюдается недостаточная толщина слоя («подтеки» или, наоборот, «просветы»).
Адгезия покрытия проверяется методом решетчатых надрезов или отрыва. Этот тест показывает, насколько прочно краска сцеплена с металлом. Если при отрыве скотча или надрезе покрытие отслаивается пластами, значит, была нарушена технология обезжиривания или нанесение производилось на влажную поверхность. Влажность воздуха и температура металла во время покраски также являются критическими параметрами, которые должны фиксироваться в журнале производства работ.
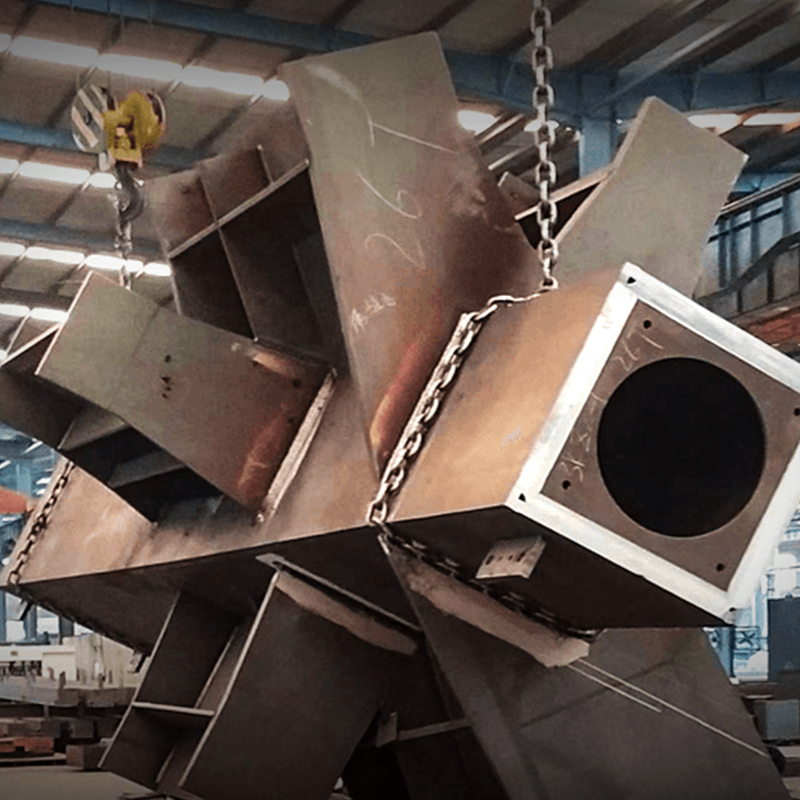
Компания ООО «Наньтун Судун Стальные Конструкции» использует автоматические линии покраски, которые обеспечивают равномерное нанесение покрытия и строгий контроль толщины слоя. Это позволяет исключить человеческий фактор, характерный для ручной окраски, и гарантировать соблюдение стандартов даже для сложных геометрических форм, таких как трубчатые фермы для аэропортов или арочные балки.
Документальное сопровождение и сертификация
Бумаги — это не бюрократия, а юридическая гарантия качества. Без полного пакета документов стальная ферма не может быть принята в эксплуатацию надзорными органами. Пакет должен включать:
- Паспорт качества на металл: Подтверждает марку стали (например, С245, С345 по ГОСТ 27772 или аналоги ASTM/AISI). Важно сверить плавочный номер в паспорте с маркировкой на самих изделиях.
- Сертификаты на сварочные материалы: Электроды, проволока и флюсы должны соответствовать требованиям проекта.
- Протоколы контроля сварных швов: Результаты ВИК и НК с указанием методов, объемов контроля и выявленных дефектов.
- Акты антикоррозийной защиты: С указанием типа грунта, краски, толщины слоя и условий нанесения.
- Исполнительные схемы: Чертежи с фактическими размерами изготовленных конструкций.
Для экспорта в Россию и страны СНГ продукция должна соответствовать требованиям технических регламентов Таможенного союза (ТР ТС). Наличие сертификата соответствия или декларации соответствия является обязательным. Компания ООО «Наньтун Судун Стальные Конструкции» имеет весь необходимый пакет разрешительной документации и опыт работы с российскими стандартами, что упрощает процедуру таможенной очистки и приемки на объекте.
Типичные ошибки при приемке и как их избежать
Даже опытные инженеры могут упустить важные детали из-за спешки или невнимательности. Вот несколько распространенных ошибок, которые мы наблюдали на практике:
Игнорирование транспортных деформаций. Ферма могла быть изготовлена идеально, но повреждена при погрузке или транспортировке. Изогнутые элементы решетки или вмятины на поясах часто маскируются при быстрой проверке. Обязательно осматривайте конструкцию после разгрузки, до начала монтажа.
Отсутствие проверки маркировки узлов. Маркировка должна быть не только на бирке, но и нанесена несмываемой краской на саму конструкцию в местах, доступных для осмотра после монтажа. Это критически важно для будущего обслуживания и идентификации элементов при ремонте.
Формальный подход к УЗК. Иногда поставщики предоставляют протоколы УЗК, которые выглядят «слишком идеально». Запрашивайте копии оригинальных записей или видеофиксацию процесса контроля, если есть сомнения. Независимая лаборатория может провести повторный контроль спорных узлов.
Неучет климатических условий при хранении. Если фермы хранятся на площадке долгое время до монтажа, упаковка антикоррозийного покрытия может быть повреждена. Регулярно осматривайте складские запасы и своевременно подкрашивайте поврежденные места.
Часто задаваемые вопросы
Какой метод контроля сварных швов является наиболее надежным?
Наиболее надежным считается комбинация ультразвукового контроля (УЗК) и радиографического контроля (РК). УЗК хорошо выявляет плоскостные дефекты (трещины, непровары), а РК — объемные (поры, шлак). Для ответственных конструкций рекомендуется использовать оба метода. Визуальный контроль обязателен, но недостаточен для гарантии внутренней целостности шва.
Что делать, если обнаружены отклонения в геометрии фермы?
Если отклонения находятся в пределах допусков, указанных в ГОСТ или проекте, конструкция принимается. Если отклонения превышают допуски, необходимо провести экспертизу на возможность исправления. Мелкие дефекты можно исправить холодной правкой. Крупные деформации требуют тепловой правки с последующим контролем механических свойств металла в зоне нагрева. Если исправление невозможно или экономически нецелесообразно, конструкция бракуется и возвращается производителю.
Влияет ли страна производства на качество стальных ферм?
Страна производства сама по себе не гарантирует качество. Важнее наличие сертифицированной системы менеджмента качества (ISO 9001), квалификация сварщиков (аттестация НАКС или международные аналоги) и оснащенность завода современным оборудованием. Китайские производители, такие как ООО «Наньтун Судун Стальные Конструкции», имеющие современное роботизированное оборудование и работающие с международными заказами, часто превосходят по качеству локальные цеха, использующие устаревшие технологии. Ключевой фактор — строгий входной контроль со стороны заказчика независимо от происхождения товара.
Как проверить толщину металла в готовой конструкции?
Толщина металла проверяется ультразвуковым толщиномером. Измерения проводятся в нескольких точках на полках и стенках профилей. Это позволяет выявить использование металла с отрицательным допуском, который ниже проектного значения. Разница в толщине даже в 0,5 мм может существенно снизить несущую способность элемента, особенно в тонкостенных конструкциях.
Заключение: инвестиция в надежность
Приемка стальной фермы — это комплексный процесс, требующий компетенций в области метрологии, материаловедения и сварочного производства. Экономия времени или средств на этом этапе всегда приводит к многократным потерям в будущем. Тщательная проверка геометрии, сварных швов и антикоррозийной защиты обеспечивает долговечность здания и безопасность людей.
Выбор надежного поставщика, такого как ООО «Наньтун Судун Стальные Конструкции», который обладает полным циклом производства, современным оборудованием и опытом экспортных поставок, значительно снижает риски брака. Однако даже при работе с проверенными партнерами, независимый технический надзор остается необходимой мерой предосторожности.
Не оставляйте качество на волю случая. Проводите приемку строго по регламенту, фиксируйте все результаты и требуйте полного документального подтверждения. Это единственный способ гарантировать, что ваша стальная ферма прослужит десятилетия без серьезных вмешательств.
Свяжитесь с нами сегодня для получения консультации по вопросам поставки и контроля качества стальных конструкций.