Колонна стальная двутавровая: горячекатаный или сварной профиль?
2026-08-06
- Стальные колонны промышленных зданий: выбор между горячекатаным и сварным двутавром
- Технологические отличия: металлургия против механической сборки
- Сравнительный анализ несущей способности и устойчивости
- Экономическое обоснование: когда сварка дешевле проката?
- Влияние климата и агрессивных сред на выбор материала
- Нормативная база и стандарты качества
- Типичные ошибки при проектировании и закупке
- Логистика и поставки: опыт ООО «Наньтун Судун Стальные Конструкции»
- Рекомендации по выбору: итоговый чек-лист
- Часто задаваемые вопросы
- Заключение
Стальные колонны промышленных зданий: выбор между горячекатаным и сварным двутавром
Выбор несущего элемента для каркаса промышленного объекта — это не просто вопрос закупки металла. Это фундаментальное решение, определяющее срок службы здания, его устойчивость к динамическим нагрузкам и итоговую стоимость проекта. Ключевой дилеммой, с которой сталкиваются инженеры-проектировщики и закупщики на этапе формирования спецификаций, является выбор типа профиля: использовать ли классический горячекатаный двутавр или отдать предпочтение сварному двутавру. Для ключевого запроса стальные колонны промышленных зданий этот выбор критичен, так как от него зависит способность конструкции выдерживать вес мостовых кранов, вибрации оборудования и снеговые нагрузки в конкретных климатических зонах.
В нашей практике проектирования и производства металлоконструкций, накопленной за более чем 25 лет, мы неоднократно наблюдали ситуации, когда неверный выбор типа профиля приводил к перерасходу бюджета до 30% или, что хуже, к необходимости усиления конструкций уже на стадии монтажа. Горячекатаные профили, производимые по стандартам ГОСТ 8239-89 или европейским нормам EN 10025, обладают предсказуемыми характеристиками, но ограничены размерным рядом прокатных станов. Сварные балки, напротив, позволяют варьировать высоту стенки и толщину полок под конкретную эпюру моментов, однако требуют строгого контроля качества сварных швов и учета остаточных напряжений.
Эта статья представляет собой глубокий технический анализ, основанный на реальном опыте реализации проектов для нефтегазовой отрасли, логистических центров и тяжелых машиностроительных цехов. Мы разберем физико-механические различия, экономическую целесообразность каждого варианта и приведем конкретные кейсы, где один тип профиля однозначно превосходит другой. Если вы планируете закупку или проектирование стальных колонн промышленных зданий, этот материал поможет вам избежать типичных ошибок и обосновать выбор перед техническим надзором заказчика.
Технологические отличия: металлургия против механической сборки
Чтобы понять, почему в одном случае выгоднее прокат, а в другом — сварка, необходимо взглянуть на сам процесс формирования структуры металла. Это не просто вопрос формы сечения, это вопрос внутренней архитектуры материала.
Горячекатаный двутавр: монолитность и анизотропия
Горячекатаный двутавр производится путем пропускания раскаленной стальной заготовки через систему валков прокатного стана. При температуре выше 900°C металл становится пластичным, и валки формируют профиль за несколько проходов. Главным преимуществом этого метода является сохранение целостности металлической решетки. Волокна металла не прерываются, они лишь деформируются, следуя контуру профиля. Это обеспечивает высокую ударную вязкость и однородность механических свойств по всему сечению.
Однако у горячего проката есть существенное ограничение, о котором часто забывают новички: геометрическая зависимость толщины полки от высоты балки. В стандартных сортаментах (например, ГОСТ 8239-89 или европейские IPE/HEA/HEB) невозможно заказать балку высотой 600 мм с тонкой стенкой 8 мм и толстой полкой 20 мм. Прокатный стан настроен на определенные соотношения. Если вам нужна высокая несущая способность при минимальном весе, стандартный прокат часто оказывается избыточным по массе полок или недостаточным по высоте стенки, что снижает момент инерции.
Кроме того, при остывании крупногабаритных профилей (высотой более 400-500 мм) возникают внутренние остаточные напряжения из-за неравномерного охлаждения тонких полок и массивной стенки. Хотя на заводах-изготовителях проводится термообработка для снятия этих напряжений, полностью исключить их влияние на стабильность геометрии при длительных нагрузках сложно. Для стальных колонн промышленных зданий, работающих на сжатие, это может означать необходимость закладывания большего запаса прочности, что утяжеляет конструкцию.
Сварной двутавр: свобода геометрии и риски шва
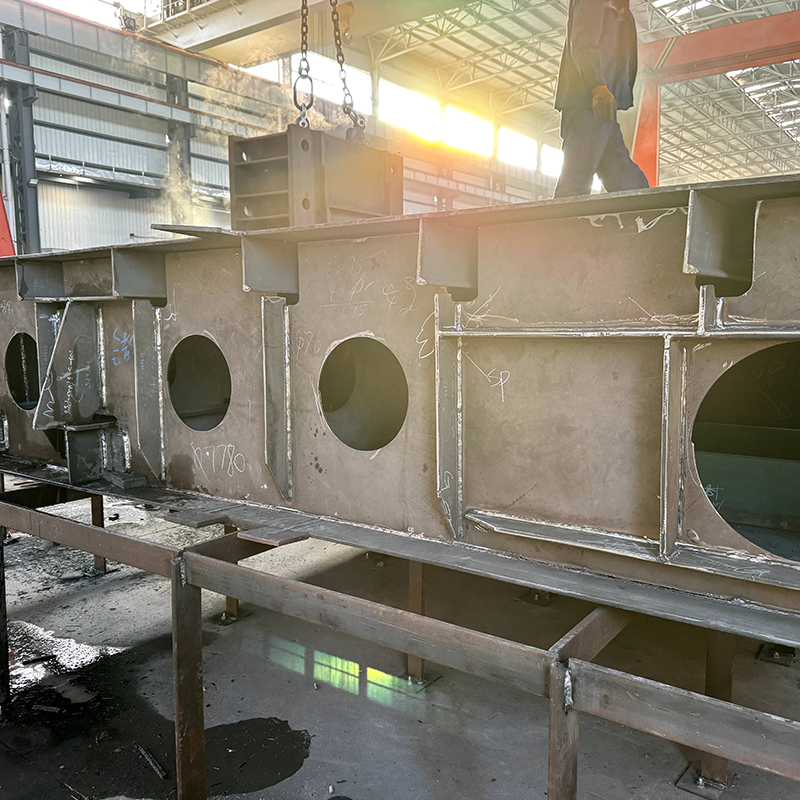
Сварной двутавр собирается из отдельных листов стали: двух полок и одной стенки. Эти элементы соединяются автоматической дуговой сваркой под слоем флюса (SAW) или в среде защитных газов. Главный козырь этой технологии — полная свобода конструктора. Вы можете задать любую высоту балки (хоть 2 метра, хоть 100 мм), любую толщину стенки и полок, а также использовать сталь разных марок для разных элементов. Например, сделать полки из высокопрочной стали S460 или S690 для восприятия основных изгибающих моментов, а стенку — из более дешевой S235 или S355, так как она работает преимущественно на срез.
Такая оптимизация позволяет снизить металлоемкость колонны на 15-25% по сравнению с горячекатаным аналогом той же несущей способности. Для крупных объектов, где счет идет на тысячи тонн, эта экономия исчисляется миллионами рублей или долларов. Именно поэтому стальные колонны промышленных зданий большого пролета (более 18-24 метров) почти всегда выполняются из сварных профилей.
Но здесь кроется и главная опасность. Сварной шов — это зона термического влияния (ЗТВ). Структура металла в шве и околошовной зоне изменяется: зерно укрупняется, могут возникать микродефекты, поры или непровары, если технология нарушена. Остаточные сварочные напряжения значительно выше, чем при прокатке. Без правильной последовательности наложения швов и термообработки (или вибрострессинга) такая колонна может получить коробление (“винтообразность”) еще до установки в проект. В нашей практике был случай, когда партия колонн для складского комплекса в Сибири прибыла с искривлением оси до 15 мм на 6 метрах длины из-за нарушения режима охлаждения после сварки. Исправление геометрии потребовало дополнительных затрат на правку и повторную дефектоскопию, что сорвало график монтажа.
Поэтому ключевое отличие не в том, что “сварное хуже” или “прокат лучше”, а в требованиях к контролю качества. Сварная конструкция требует наличия сертифицированной лаборатории неразрушающего контроля (УЗК, рентген, магнитопорошковый метод) прямо на производственной площадке. Горячекатаный профиль таких рисков не несет, так как его качество гарантировано металлургическим комбинатом.
Сравнительный анализ несущей способности и устойчивости
При расчете стальных колонн промышленных зданий инженеры оперируют понятиями момента инерции, радиуса инерции и гибкости элемента. Давайте разберем, как тип профиля влияет на эти параметры.
| Параметр сравнения | Горячекатаный двутавр | Сварной двутавр |
|---|---|---|
| Момент инерции (Ix, Iy) | Фиксирован стандартом. Для увеличения момента нужно брать следующий номер профиля, что часто ведет к перебору массы. | Может быть точно рассчитан под нагрузку. Оптимальное распределение материала в полках максимизирует момент инерции при минимальной площади сечения. |
| Устойчивость к местной потере устойчивости | Высокая. Толстые переходы от стенки к полке (радиусы сопряжения) предотвращают смятие локальных зон. | Требует установки ребер жесткости. Тонкая стенка может потерять устойчивость раньше, чем исчерпается прочность материала, если не предусмотрены поперечные связи. |
| Работа на кручение | Лучше сопротивляется чистому кручению благодаря монолитности сечения. | Хуже сопротивляется кручению. Требует тщательного расчета точек приложения нагрузок и установки диафрагм. |
| Циклические нагрузки (вибрация) | Предпочтителен для объектов с тяжелым динамическим оборудованием (дробилки, прессы) из-за отсутствия концентраторов напряжений в виде швов. | Допустим, но требует повышенного класса качества сварных швов (по ГОСТ Р ИСО 13919-1 или EN ISO 5817 уровень B). Риск усталостного разрушения по шву выше. |
| Максимальная высота сечения | Ограничена возможностями прокатного стана (обычно до 1000-1200 мм для серийных профилей). | Практически не ограничена. Возможны колонны высотой 2-3 метра и более для большепролетных ангаров. |
Рассмотрим практический пример. Для цеха с мостовым краном грузоподъемностью 50 тонн требуется колонна высотой 12 метров. Нагрузка на колонну создает значительный изгибающий момент в верхней части (от подкрановой консоли) и преимущественно сжимающую силу в нижней. Использование горячекатаного двутавра, например, 60К1 или 70К1 (по ГОСТ 26020-83), может оказаться неэффективным: внизу сечение избыточно, а вверху, возможно, недостаточно. Сварная колонна переменного сечения (ступенчатая или с изменением толщины полок) позволяет точно следовать эпюре усилий. В верхней части, где момент максимален, полки делают шире и толще. В нижней, где работает только осевое сжатие, сечение можно уменьшить или оставить неизменным, но использовать более дешевую сталь.
ООО «Наньтун Судун Стальные Конструкции» в своих проектах для нефтехимических эстакад часто применяет именно такой подход. Используя программное обеспечение Tekla и STS, наши инженеры моделируют нагрузку и создают сварные колонны, которые на 18-20% легче аналогов из горячекатаного проката при сохранении того же коэффициента запаса прочности. Это не только экономит металл, но и снижает нагрузку на фундаменты, что дает двойную экономию на нулевом цикле строительства.
Экономическое обоснование: когда сварка дешевле проката?
Вопрос цены часто является решающим для инвесторов. Однако сравнивать нужно не цену за килограмм металла, а стоимость готовой установленной конструкции с учетом логистики, монтажа и эксплуатации.
Структура затрат
1. Стоимость сырья: Листовой прокат (широкополосный универсальный или горячекатаный лист) обычно стоит дешевле, чем фасонный прокат (двутавры, швеллеры) в пересчете на тонну, особенно для нестандартных толщин. Но сюда добавляется стоимость сварочных материалов (проволока, флюс, газ) и электроэнергии.
2. Трудоёмкость изготовления: Горячекатаный двутавр приходит на завод готовым элементом. Его нужно только порезать в размер, просверлить отверстия и покрыть антикоррозийным составом. Сварной двутавр требует сборки, сварки (часто в два прохода с двух сторон), зачистки швов, контроля качества и правки геометрии. Час работы сварочного робота и оператора ЧПУ стоит денег. Однако автоматизация нивелирует этот разрыв. На современных линиях, таких как те, что установлены на нашем производстве в Цзянсу, скорость сборки и сварки одной балки занимает минуты. Роботизированная сварка под флюсом обеспечивает глубину провара и скорость, недоступную ручной сварке.
3. Логистика: Это скрытый фактор, который часто игнорируют. Горячекатаные профили имеют фиксированную длину (обычно до 12-13 метров). Если нужна колонна 14 метров, придется делать стык, что усложняет монтаж и требует дополнительных накладок. Сварные колонны можно изготовить любой длины, кратной только транспортным габаритам. Более того, возможность оптимизации веса означает, что вы платите за перевозку меньшего количества тонн металла. Для международных поставок, например, из Китая в Россию или Европу, фрахт составляет значительную часть стоимости. Снижение веса конструкции на 20% напрямую уменьшает логистические расходы.
Порог рентабельности
Опыт показывает, что для малых нагрузок и стандартных пролетов (до 6-9 метров) горячекатаный профиль экономически выгоднее. Затраты на изготовление сварной балки не окупаются экономией металла. Но начиная с высотных колонн (более 6-8 метров), больших пролетов и высоких нагрузок, чаша весов склоняется в пользу сварных конструкций.
Для стальных колонн промышленных зданий среднего и крупного масштаба (склады, ангары, цеха) сварной профиль становится безальтернативным выбором с точки зренияCAPEX (капитальных затрат). Мы проводили внутренний аудит нескольких проектов 2024-2025 годов: для склада площадью 5000 м² с высотой потолка 12 метров использование сварных колонн вместо прокатных позволило сэкономить около 12% от общей стоимости металлокаркаса. Эта сумма включает экономию на металле, фундаментах (из-за снижения веса) и логистике.
Влияние климата и агрессивных сред на выбор материала
Россия и страны СНГ характеризуются широким диапазоном климатических условий. От арктического холода на севере до влажного морского климата на юге. Это накладывает жесткие требования на марки стали и исполнение конструкций.
Хладостойкость и ударная вязкость
При температурах ниже -40°C обычная углеродистая сталь становится хрупкой. Для таких условий необходимо использовать стали с гарантированной ударной вязкостью при отрицательных температурах (например, 09Г2С, 10ХСНД или импортные аналоги S355J2, S355K2).
В горячекатаном профиле хладостойкость обеспечивается химическим составом слитка. В сварном профиле ситуация сложнее: сварной шов может стать местом зарождения трещины при низких температурах, если не подобраны правильные сварочные материалы. Флюс и проволока должны иметь ту же или более высокую ударную вязкость, чем основной металл. ООО «Наньтун Судун Стальные Конструкции» при работе с проектами для северных регионов строго контролирует соответствие сварочных материалов основному металлу и проводит обязательные испытания образцов на ударный изгиб при температуре эксплуатации. Это требование стандартов ГОСТ Р 57837 и СП 16.13330.
Коррозионная стойкость
Промышленные здания часто находятся в зонах с агрессивной средой: химические заводы, приморские порты, объекты с высоким влаговыделением. Здесь важна не только марка стали, но и качество антикоррозийной защиты.
Горячекатаный профиль имеет сложную геометрию с внутренними углами. Очистка этих углов от окалины и ржавчины перед покраской затруднена. Пескоструйная обработка может не достичь внутренних поверхностей полок, что приведет к быстрому развитию коррозии изнутри. Сварной двутавр, особенно если он выполнен с полным проваром и зачисткой швов, имеет более открытую геометрию. Однако сварные швы сами по себе являются зонами повышенной коррозионной активности из-за остаточных напряжений и микроструктурных изменений.
Решение заключается в качественной подготовке поверхности (Sa 2.5 по ISO 8501-1) и нанесении многослойных покрытий. Наши автоматические линии покраски позволяют наносить грунт и финишные слои равномерно, включая сложные узлы. Для особо агрессивных сред мы рекомендуем использование сталей с повышенным содержанием меди и никеля (weathering steels) или увеличение толщины защитного покрытия. Важно помнить, что экономия на подготовке поверхности сведет на нет преимущества любой, даже самой дорогой краски.
Нормативная база и стандарты качества
При выборе поставщика стальных колонн промышленных зданий необходимо требовать соблюдения актуальных нормативных документов. Незнание стандартов — частая причина проблем при сдаче объекта технадзору.
- ГОСТ 26020-83: Двутавры стальные горячекатаные параллельных граней полок. Основной документ для прокатных профилей в РФ. Определяет сортамент, предельные отклонения по размерам и форме.
- ГОСТ Р 57837-2017: Двутавры стальные сварные параллельных граней полок. Регулирует производство сварных балок, требования к сварным швам, геометрии и качеству поверхности.
- СП 16.13330.2017: Стальные конструкции. Основные нормы проектирования. Этот свод правил диктует методы расчета устойчивости, прочности и соединений. Инженеры должны доказывать, что выбранная колонна удовлетворяет требованиям СП по предельной гибкости и устойчивости плоской формы изгиба.
- ISO 9001:2015: Система менеджмента качества. Наличие сертификата у производителя гарантирует, что процессы контроля (входной контроль металла, контроль сварки, выходной контроль геометрии) систематизированы и документированы.
- EN 1090-1 / EN 1090-2: Европейские стандарты на выполнение стальных конструкций. Если планируется экспорт или работа с международными заказчиками, наличие сертификата EXC (Execution Class) обязательно. Для большинства промышленных зданий требуется класс исполнения EXC2 или EXC3.
Компания ООО «Наньтун Судун Стальные Конструкции» сертифицирована по ISO 9001 и производит продукцию в соответствии с китайскими стандартами GB, которые гармонизированы с международными нормами. Мы предоставляем полный пакет документации: сертификаты на металл (mill certificates), протоколы ультразвукового контроля швов, акты геометрических измерений. Это позволяет нашим клиентам беспрепятственно проходить приемку объекта в России, странах СНГ и Европы.
Типичные ошибки при проектировании и закупке
За годы работы мы выявили ряд повторяющихся ошибок, которые совершают проектировщики и заказчики. Избегание этих ловушек сэкономит вам время и деньги.
Ошибка 1: Игнорирование транспортных габаритов
Проектировщик рассчитывает идеальную сварную колонну высотой 18 метров единым хлыстом. Теоретически это хорошо (нет стыков). Практически — это катастрофа. Стандартная ширина кузова трала или железнодорожной платформы ограничена. Колонну такой длины сложно транспортировать без специальных разрешений и рисков повреждения. Более того, при погрузке-разгрузке длинномерные элементы подвержены большим изгибающим моментам от собственного веса.
Решение: Заранее согласовывать логистические ограничения. Предусматривать технологические стыки на высоте 3-4 метра от уровня пола или использовать монтажные соединения, которые легко собираются на месте. Наши инженеры используют модульный подход, разделяя длинные колонны на транспортные секции с фланцевыми или сварными соединениями на монтаже.
Ошибка 2: Экономия на антикоррозийной защите скрытых поверхностей
Часто заказчики требуют покраски только видимых частей колонны, считая, что внутри цеха сухо. Однако конденсат может выпадать на внутренних поверхностях полок двутавра, особенно если здание не отапливается круглосуточно. Коррозия, начавшаяся внутри профиля, незаметна до момента потери несущей способности.
Решение: Требовать полной окраски всех поверхностей, включая внутренние полости, либо предусматривать вентиляционные отверстия в заглушках торцов колонн для циркуляции воздуха и выравнивания давления.
Ошибка 3: Несоответствие класса качества шва условиям работы
Для статически нагруженных колонн в отапливаемом складе достаточно визуального контроля и выборочного УЗК. Но если колонна несет подкрановые пути для крана с тяжелой группой режима работы (А7-А8), требования к швам должны быть максимальными (полный контроль УЗК или радиографией). Попытка сэкономить на контроле здесь недопустима.
Решение: Четко прописывать в проекте класс качества сварных соединений согласно ISO 5817 или ГОСТ Р ИСО 13919-1. Не принимать работу без протоколов НК.
Логистика и поставки: опыт ООО «Наньтун Судун Стальные Конструкции»
Выбор типа колонны тесно связан с возможностями производителя. Не каждый завод может качественно изготовить крупногабаритный сварной двутавр. Требуется мощное оборудование и квалифицированный персонал.
ООО «Наньтун Судун Стальные Конструкции», основанное в 1996 году, располагает производственными мощностями в городе Цзянхай, район Жэнь Бриджтаун. Наше стратегическое положение рядом с автомобильными и железными дорогами, а также реками Хайхэ и Пелле, обеспечивает гибкость логистики. Мы можем отправлять продукцию как контейнерными перевозками, так и насыпью на судах для крупных партий.
Наш завод оснащен современным парком оборудования:
- Роботизированные сварочные комплексы для автоматической сварки под флюсом, обеспечивающие стабильное качество шва и высокую скорость производства.
- 3D-сверлильные станки с ЧПУ для точной подготовки отверстий под болтовые соединения. Точность позиционирования отверстий критична для быстрой сборки на монтаже.
- Линии плазменной резки для раскроя листов стали с минимальными потерями материала.
- Автоматические камеры дробеструйной очистки и покраски, позволяющие обрабатывать конструкции длиной до 12-14 метров за один проход.
Мы используем передовое программное обеспечение (PKPM, STS, MTS, Tekla Structures) для 3D-моделирования. Это позволяет нам не только производить колонны, но и участвовать в стадии детального проектирования, предлагая оптимизацию сечений. Годовое потребление стали на нашем предприятии составляет 25 000 тонн, из которых 15 000 тонн экспортируется. Такой объем позволяет нам закупать металл напрямую у крупнейших металлургических комбинатов по ценам, недоступным мелким игрокам, и передавать эту экономию нашим клиентам.
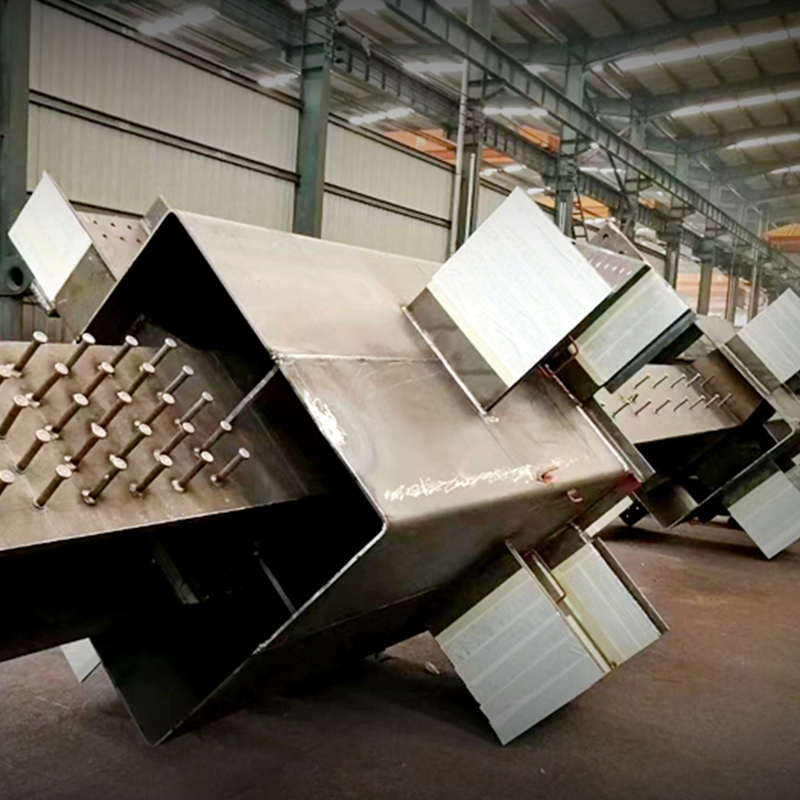
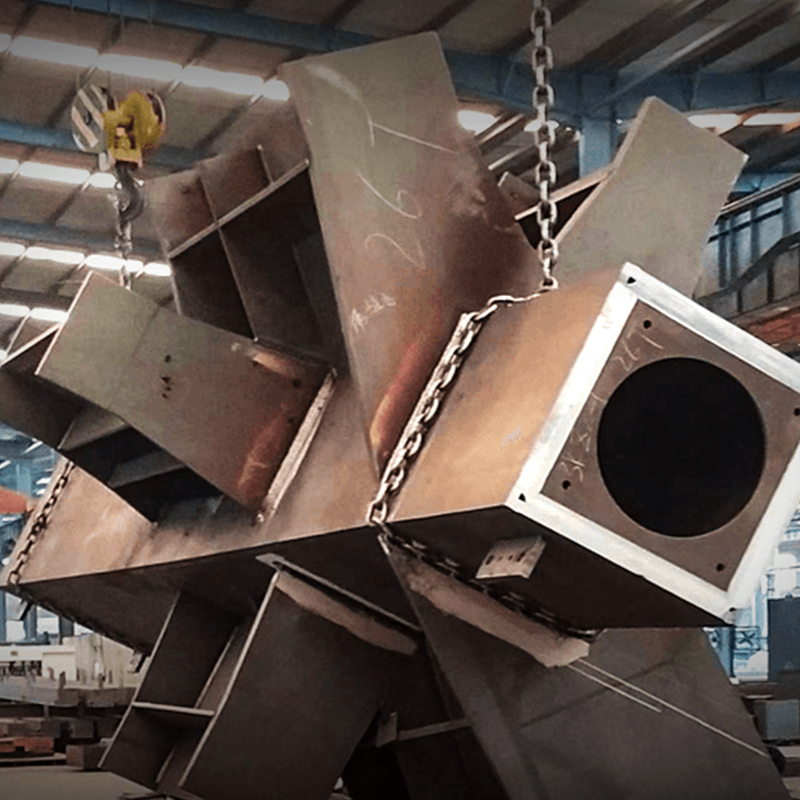
Среди наших партнеров — гиганты индустрии: CNOOC, Sinopec, MCC, CCCC, FAW-Volkswagen, Shanghai Pudong Airport. Работа с такими клиентами требует безупречного соблюдения сроков и качества. Мы поставляем не просто металл, а инженерное решение: от круглых труб и крестообразных колонн до сложных ферменных систем для аэропортов и трубопроводных эстакад. Каждая партия стальных колонн промышленных зданий проходит многоуровневый контроль перед отгрузкой.
Рекомендации по выбору: итоговый чек-лист
Как сделать окончательный выбор? Используйте этот алгоритм при формировании технического задания.
- Оцените нагрузку и пролет. Если пролет до 6-9 метров и нагрузки умеренные — рассмотрите горячекатаный профиль. Это быстрее и проще в монтаже. Если пролет больше 12 метров или нагрузки экстремальные (краны, тяжелое оборудование) — выбирайте сварной профиль.
- Проверьте доступность сортамента. Запросите у местных поставщиков наличие нужных номеров двутавров. Если нужного размера нет в наличии, сроки поставки проката могут затянуться на месяцы. Сварную балку можно изготовить под заказ за 2-4 недели.
- Учитывайте климат. Для районов с температурой ниже -40°C тщательно проверяйте сертификаты на ударную вязкость и квалификацию сварщиков. Сварные конструкции в таких условиях требуют особого внимания.
- Считайте полную стоимость. Сравните смету на прокат и на сварку, включая доставку. Не забудьте про вес: более легкая сварная конструкция сэкономит на фундаменте и логистике.
- Требуйте BIM-модель. Современный производитель должен предоставить 3D-модель конструкции. Это позволит выявить коллизии на этапе проектирования, а не на стройплощадке. Наши инженеры готовят детальные модели в Tekla, которые служат основой для производства и монтажа.
Часто задаваемые вопросы
Какой срок службы у сварных стальных колонн по сравнению с горячекатаными?
При соблюдении технологии изготовления и надлежащей антикоррозийной защите срок службы обоих типов колонн составляет 50 лет и более. Разницы в долговечности нет, если сварные швы выполнены качественно и прошли контроль. Проблемы возникают только при нарушении технологии сварки или отсутствии защиты.
Можно ли усиливать горячекатаную колонну приваркой листов?
Да, это распространенная практика, называемая “усилением сечения”. Однако такие работы должны проводиться по специальному проекту, с учетом свариваемости основной стали и снятия остаточных напряжений. Бессистемная приварка листов может привести к короблению колонны и снижению ее несущей способности.
Какой минимальный объем заказа (MOQ) для изготовления сварных колонн?
Это зависит от производителя. Крупные заводы, такие как ООО «Наньтун Судун Стальные Конструкции», обычно работают с проектами от нескольких десятков тонн. Изготовление единичной нестандартной колонны экономически нецелесообразно из-за затрат на настройку оборудования и разработку КМД. Для мелких партий лучше использовать стандартный прокат.
Влияет ли тип колонны на скорость монтажа?
Горячекатаные колонны монтируются немного быстрее, так как они легче (меньшая масса одного элемента при малых сечениях) и не требуют дополнительной обработки швов на месте. Однако современные сварные колонны поставляются с готовыми монтажными элементами (фланцами, косынками), что делает процесс сборки таким же быстрым. Главное — точность изготовления отверстий, которую обеспечивают станки с ЧПУ.
Сертифицированы ли ваши колонны для использования в России?
Да, наша продукция соответствует требованиям российских строительных норм (СП, ГОСТ). Мы предоставляем полный пакет документов: паспорта качества, сертификаты на металл, протоколы испытаний. При необходимости мы можем провести дополнительную сертификацию в аккредитованных органах РФ. Наш опыт работы с российскими партнерами подтверждает полное соответствие продукции местным стандартам.
Заключение
Выбор между горячекатаным и сварным двутавром для стальных колонн промышленных зданий — это инженерная задача, не имеющая универсального ответа “лучше”. Горячий прокат выигрывает в скорости и простоте для стандартных решений. Сварной профиль незаменим для уникальных, тяжелонагруженных и большепролетных конструкций, позволяя оптимизировать вес и стоимость.
Ключ к успеху — в партнерстве с производителем, который обладает компетенциями как в проектировании, так и в высокотехнологичном производстве. ООО «Наньтун Судун Стальные Конструкции» готово предложить вам комплексное решение: от оптимизации сечений в BIM-модели до доставки готовых к монтажу конструкций на ваш объект. Наш опыт, современное оборудование и строгий контроль качества гарантируют надежность вашего промышленного объекта на десятилетия вперед.
Не рискуйте надежностью вашего бизнеса. Свяжитесь с нами сегодня для получения технической консультации и предварительного расчета стоимости вашего проекта. Наши инженеры помогут подобрать оптимальный тип колонн, исходя из ваших конкретных условий эксплуатации и бюджета.
Узнать подробнее о производстве стальных колонн и конструкций