Колонны стальные сварные: контроль качества на производстве
2026-08-04
- Контроль качества стальных колонн: почему геометрия важнее марки стали
- Этап 1: Входной контроль сырья и материалов
- Этап 2: Контроль процессов резки и подготовки кромок
- Этап 3: Сборка и контроль геометрии перед сваркой
- Этап 4: Контроль сварочных работ — сердце производства
- Этап 5: Антикоррозионная защита и контроль покрытия
- Типичные дефекты и способы их предотвращения
- Документальное сопровождение и сертификация
- Как выбрать надежного производителя стальных колонн
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Контроль качества стальных колонн: почему геометрия важнее марки стали
В промышленном строительстве ошибка в несколько миллиметров при изготовлении несущей опоры может привести к срыву сроков монтажа на недели или, что хуже, к аварийной ситуации при эксплуатации. Стальные колонны промышленных зданий — это не просто металлопрокат, а высокоточный инженерный продукт, где допуски измеряются в долях миллиметра на метр длины. Наш опыт показывает, что 80% проблем на стройплощадке возникают не из-за слабости металла, а из-за несоответствия геометрических параметров проектным чертежам.
Многие заказчики фокусируются исключительно на химическом составе стали и наличии сертификатов, упуская из виду контроль сварных швов, прямолинейности оси и точности посадочных отверстий. В этой статье мы разберем полный цикл контроля качества на производстве: от входного контроля сырья до финальной приемки готовой конструкции. Мы опираемся на реальные кейсы производства ООО «Наньтун Судун Стальные Конструкции», где ежегодно перерабатывается 25 000 тонн стали, и стандарты ГОСТ/ISO, чтобы показать, как отличить надежного поставщика от посредника.
Почему визуальный осмотр недостаточен
Поверхностный блеск краски или аккуратный внешний вид сварного шва не гарантируют несущую способность колонны. Внутри металла могут скрываться микротрещины, непровары или шлаковые включения, которые становятся очагами коррозии или разрушения под нагрузкой. Современный контроль качества требует применения неразрушающих методов испытания (НК) и строгого инструментального контроля геометрии. Если производитель не может предоставить протоколы ультразвукового контроля (УЗК) или радиографического контроля для ответственных швов, сотрудничество с ним несет высокие риски.
Мы часто сталкиваемся с ситуацией, когда заказчики пытаются сэкономить на этапе входного контроля, полагаясь на репутацию завода. Однако даже крупные предприятия допускают сбои в отдельных партиях. Наша практика подтверждает: только многоуровневая система проверки, интегрированная в каждый этап производственного цикла, обеспечивает соответствие продукции требованиям таких гигантов, как CNOOC или Sinopec, с которыми мы сотрудничаем.
Этап 1: Входной контроль сырья и материалов
Качество готовой стальной колонны закладывается еще до начала резки металла. Ошибки на этом этапе неисправимы: если исходная плита или труба имеет внутренние дефекты или не соответствует заявленной марке стали, никакая последующая обработка не сделает конструкцию безопасной. В ООО «Наньтун Судун Стальные Конструкции» входной контроль является жестким фильтром, отсеивающим некондиционное сырье.
Проверка сертификатов и химического состава
Первым шагом является верификация заводских сертификатов на каждую партию поступающего металла. Для промышленных зданий в России и странах СНГ чаще всего используются стали марок С245, С255, С345 (по ГОСТ 27772) или их зарубежные аналоги (S235, S355 по EN 10025). Важно не просто наличие бумаги, а соответствие фактических показателей паспорта плавки нормативным требованиям.
Мы проводим выборочный спектральный анализ для подтверждения химического состава. Особое внимание уделяется содержанию углерода, серы и фосфора. Повышенное содержание серы и фосфора снижает ударную вязкость стали, делая её хрупкой при низких температурах, что критично для объектов, эксплуатируемых в северных регионах. Например, для проектов в Сибири мы используем стали с повышенными требованиями к ударной вязкости при температуре -40°C или -60°C.
| Параметр | Влияние на качество колонны | Метод контроля |
|---|---|---|
| Предел текучести (ReH) | Определяет максимальную нагрузку до начала пластических деформаций | Механические испытания образцов |
| Ударная вязкость (KCV) | Способность сопротивляться хрупкому разрушению при динамических нагрузках и холоде | Испытания на маятниковом копре при минусовых температурах |
| Содержание углерода (C) | Влияет на свариваемость: высокий углерод повышает риск трещин в зоне термического влияния | Спектральный анализ |
| Толщина листа/стенки трубы | Отклонение свыше допуска снижает расчетное сечение и несущую способность | Ультразвуковая толщинометрия (в 5-10 точках) |
Геометрия исходного проката
Помимо химии, критически важна геометрия. Листовой прокат проверяется на плоскостность, а трубный — на овальность и прямолинейность. Использование искривленной трубы для изготовления колонны потребует значительных усилий по правке, что может привести к возникновению остаточных напряжений в металле. Наши инженеры используют лазерные сканеры для быстрого выявления отклонений формы труб большого диаметра, которые идут на изготовление круглых и коробчатых колонн.
Если толщина стенки трубы в одной точке меньше номинальной на 5-10%, это локальное ослабление сечения. При расчете на устойчивость такие колонны могут потерять несущую способность раньше расчетного времени. Поэтому мы отвергаем партии с разнотолщинностью, превышающей допуски ГОСТ 10704 или ASTM A500.
Этап 2: Контроль процессов резки и подготовки кромок
Точность сборки конструкции напрямую зависит от качества подготовки деталей. Неровный рез или неправильный угол разделки кромок приводят к увеличению зазоров при сборке, что требует большего количества сварочного материала и повышает риск дефектов шва. В нашем производстве, оснащенном плазменной резкой и 3D-сверлильными станками с ЧПУ, этот процесс автоматизирован, но требует постоянного мониторинга.
Термическая резка: плазма и газ
Для толстолистового металла (более 20 мм) часто применяется газовая резка, а для средних толщин — плазменная. Главный параметр контроля здесь — качество поверхности реза. Наличие глубоких борозд, наплывов или закаленного слоя (окалины) недопустимо, так как это мешает плотному прилеганию деталей и ухудшает качество сварного соединения.
Мы контролируем перпендикулярность реза. Отклонение от перпендикуляра более 1-2 мм на толщину листа приводит к тому, что при сборке колонны образуется клиновой зазор. Закрытие такого зазора силой вызывает внутренние напряжения, которые “выстрелят” после сварки, вызывая деформацию всей колонны. Опыт показывает, что исправление таких ошибок на этапе сборки обходится в 3-5 раз дороже, чем качественная резка.
Механическая обработка и сверление
Для фланцевых соединений и базовых плит колонн критически важна точность расположения отверстий. Использование 3D-сверлильных станков с ЧПУ позволяет достигать точности позиционирования отверстий в пределах ±0.5 мм. Это обеспечивает беспроблемную стыковку колонн на монтаже без необходимости рассверливания отверстий на высоте, что является грубым нарушением технологии.
Кромки под сварку должны иметь строгую геометрию (V-образную, K-образную или X-образную разделку) в соответствии с технологической картой сварки (WPS). Ширина притупления и угол раскрытия кромок проверяются шаблонами. Несоответствие угла раскрытия ведет либо к непровару корня шва (при слишком узком угле), либо к чрезмерному объему наплавленного металла и деформациям (при слишком широком).
Этап 3: Сборка и контроль геометрии перед сваркой
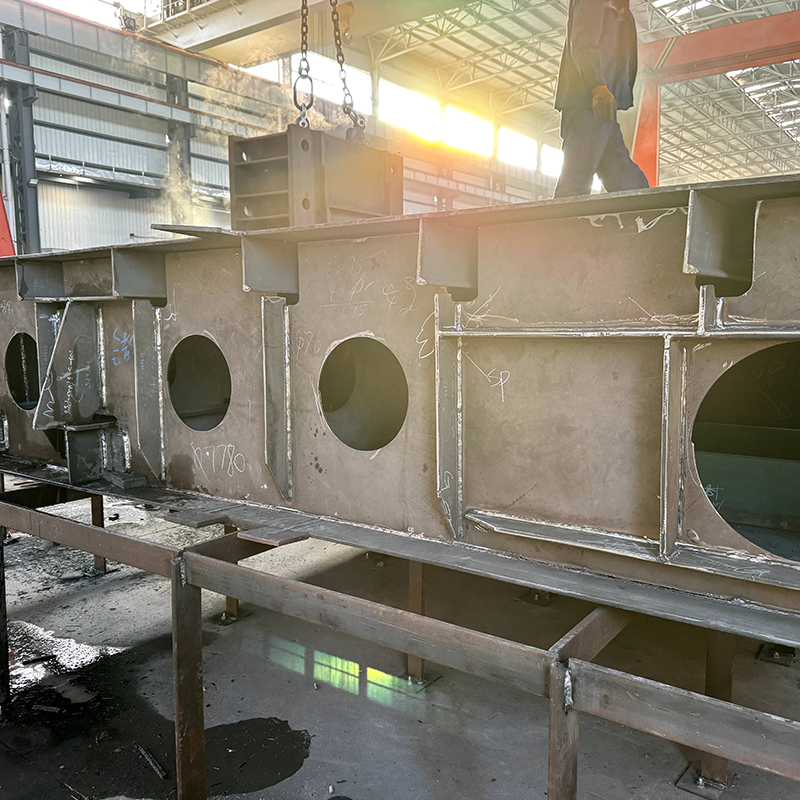
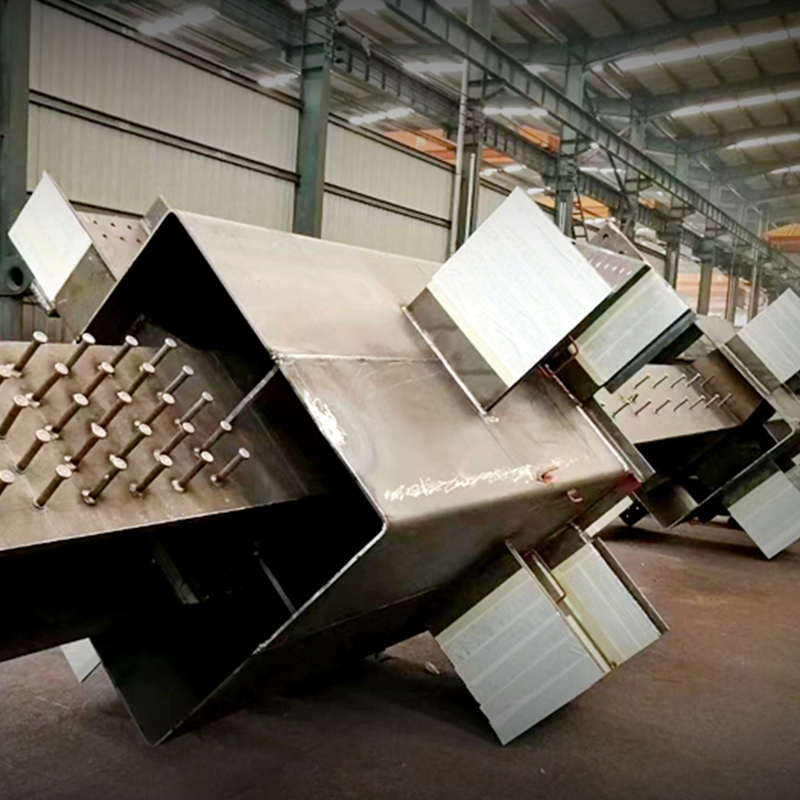
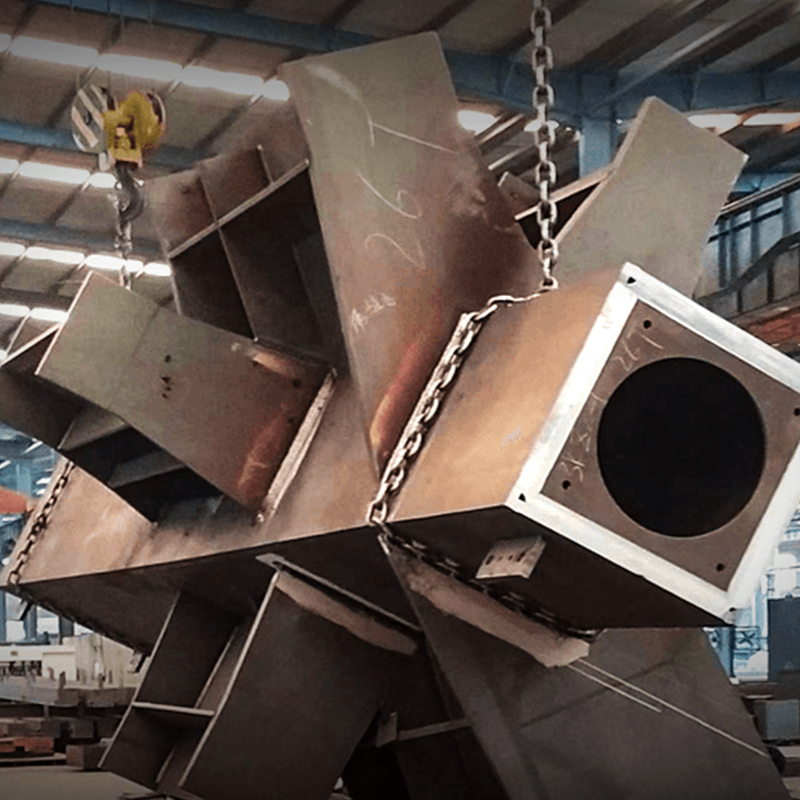
Сборка колонны — это момент, когда отдельные элементы (полки, стенка, ребра жесткости, фланцы) объединяются в единую конструкцию. На этом этапе формируется общая геометрия изделия. Для сложных конструкций, таких как крестообразные колонны или нестандартные коробчатые сечения, используемые в проектах для аэропортов и выставочных центров, точность сборки имеет первостепенное значение.
Фиксация и прихватка
Детали фиксируются в сборочных приспособлениях (стапелях), которые обеспечивают соблюдение проектных размеров. Прихватка выполняется теми же сварочными материалами, что и основной шов, и теми же аттестованными сварщиками. Качество прихваток контролируется визуально: они не должны иметь трещин, пор и кратеров. Некачественная прихватка может стать источником трещины при выполнении основного шва.
Особое внимание уделяется соосности элементов. Для круглых трубчатых колонн контролируется смещение кромок при стыковке секций. Для двутавровых и коробчатых колонн проверяется перпендикулярность полок к стенке и отсутствие винтообразного закручивания профиля. Винтовая деформация крайне опасна, так как она создает крутящий момент, на который колонна обычно не рассчитана.
Инструментальный контроль габаритов
Перед началом автоматической или роботизированной сварки мастер участка проводит замер ключевых размеров:
- Высота и ширина сечения: допуски обычно составляют ±2…3 мм.
- Длина колонны: точность особенно важна для многоэтажных зданий, где ошибка накапливается от этажа к этажу.
- Расстояние между крепежными элементами: отверстия под болты, базы, оголовки должны строго соответствовать чертежу.
В компании ООО «Наньтун Судун Стальные Конструкции» для контроля сложных пространственных геометрий используется программное обеспечение Tekla Structures. 3D-модель служит эталоном, с которым сравниваются фактические измерения. Это позволяет выявлять отклонения на ранних стадиях, особенно при изготовлении ферменных колонн и арочных балок, где криволинейные элементы требуют высокой точности гибки.
Этап 4: Контроль сварочных работ — сердце производства
Сварка является наиболее ответственной операцией при изготовлении стальных колонн. Именно сварные швы воспринимают основные усилия и являются зонами концентрации напряжений. Нарушение технологии сварки — главная причина браков и рекламаций. Наше производство оснащено роботизированными сварочными комплексами, которые обеспечивают стабильность параметров режима сварки, исключая человеческий фактор в части подачи проволоки и скорости движения горелки.
Квалификация персонала и оборудование
Все сварщики, работающие на ответственном контуре, имеют действующие удостоверения НАКС (Национальное Агентство Контроля Сварки) или международные сертификаты (ISO 9606). Регулярно проводятся периодические испытания на сварку контрольных соединений. Роботизированные линии настроены на оптимальные режимы для каждого типа шва и положения в пространстве, что гарантирует равномерное проплавление и отсутствие подрезов.
Мы используем автоматические линии покраски и специализированную линию для коробчатых балок, но сварка всегда предшествует этим этапам. Важно контролировать параметры окружающей среды: температуру воздуха, влажность и скорость ветра (при работе в открытых цехах). Сварка при температуре ниже -10°C требует предварительного подогрева металла до 100-150°C, чтобы избежать образования холодных трещин.
Визуально-измерительный контроль (ВИК)
ВИК проводится после очистки шва от шлака и брызг. Инспектор проверяет:
- Геометрию шва: ширина, высота усиления, катет углового шва. Катет должен соответствовать проектному значению. Недостаточный катет снижает прочность соединения, избыточный — приводит к перерасходу материалов и росту остаточных напряжений.
- Внешние дефекты: поры, свищи, трещины, подрезы, наплывы, незавершенные кратеры. Любой из этих дефектов является основанием для исправления шва.
- Переход к основному металлу: должен быть плавным, без резких уступов, создающих концентрацию напряжений.
ВИК охватывает 100% длины всех сварных швов. Результаты фиксируются в журнале сварочных работ. Если обнаружен дефект, он маркируется, вырубается и заваривается повторно с последующим повторным контролем.
Неразрушающий контроль (НК): УЗК и Рентген
Для ответственных швов, работающих на растяжение или испытывающих динамические нагрузки (например, стыковые швы поясов колонн высотных зданий), обязательно применение методов неразрушающего контроля. Наиболее распространенные методы — ультразвуковой контроль (УЗК) и радиографический контроль (РК).
Ультразвуковой контроль позволяет выявить внутренние дефекты: непровары, трещины, шлаковые включения, расположенные в толще металла. Метод высокоэффективен для выявления плоскостных дефектов, ориентированных перпендикулярно поверхности. В нашей практике УЗК подвергается не менее 20-50% длины стыковых швов первого класса ответственности, а иногда и 100%, в зависимости от требований проекта.
Радиографический контроль (рентген или гамма-дефектоскопия) дает наглядное изображение внутренней структуры шва на пленке или цифровом детекторе. Он особенно хорош для выявления объемных дефектов (пор, раковин). Хотя метод дороже и требует мер радиационной безопасности, он незаменим для контроля труднодоступных узлов и толстостенных соединений в нефтегазовых эстакадах.
Критерии оценки дефектов устанавливаются согласно ГОСТ 23118, СП 70.13330 или международным стандартам ISO 5817 / AWS D1.1. Дефекты, превышающие допустимые размеры, подлежат обязательному устранению.
Этап 5: Антикоррозионная защита и контроль покрытия
Стальные колонны промышленных зданий эксплуатируются в агрессивных средах: перепады температур, влажность, химические выбросы на нефтехимических объектах. Качество антикоррозионной защиты определяет срок службы конструкции без капитального ремонта. Ошибки в подготовке поверхности или нанесении покрытия сводят на нет все усилия по обеспечению прочности металла.
Подготовка поверхности: абразивоструйная очистка
Перед покраской металл должен быть очищен от окалины, ржавчины, масла и грязи. Стандарт качества подготовки — Sa 2½ (по ISO 8501-1), что означает “очень тщательная струйная очистка”. Поверхность должна иметь металлический блеск и определенный профиль шероховатости (обычно 40-70 мкм) для лучшей адгезии грунта.
Контроль осуществляется визуально с помощью эталонных фотографий и инструментально — методом оттиска липкой ленты для измерения глубины профиля. Отсутствие должной шероховатости приведет к отслоению краски через 1-2 года, особенно в условиях вибрации.
Нанесение лакокрасочного покрытия
В ООО «Наньтун Судун Стальные Конструкции» применяются автоматические линии покраски, обеспечивающие равномерное нанесение слоев. Система покрытия обычно состоит из трех слоев:
- Грунт: обеспечивает адгезию и катодную защиту (часто цинкосодержащие грунты).
- Промежуточный слой: создает барьер для влаги и кислорода.
- Финишный слой: защищает от УФ-излучения и механических воздействий, придает эстетический вид.
Контроль качества покрытия включает измерение толщины сухого слоя магнитными или вихретоковыми толщиномерами. Толщина должна соответствовать проекту (обычно 120-250 мкм и более для агрессивных сред). Также проверяется сплошность покрытия методом обнаружения пор (holiday detection) при помощи искрового дефектоскопа, особенно для трубопроводных эстакад и резервуарных конструкций.
Важно контролировать условия сушки: температуру и влажность в камере. Нарушение режима полимеризации приводит к тому, что покрытие остается мягким или становится хрупким, теряя защитные свойства.
Типичные дефекты и способы их предотвращения
За годы работы с крупными заказчиками, такими как MCC и CCCC, мы выделили ряд типичных проблем, с которыми сталкиваются менее опытные производители. Понимание этих рисков помогает заказчикам грамотно составлять технические задания и проводить приемку.
Деформации при сварке
Сварка сопровождается локальным нагревом и охлаждением, что вызывает усадку металла и деформацию конструкции. Колонна может “повести” — появиться продольный изгиб или поворот сечений.
Решение: Применение симметричных швов, сварка “от середины к краям”, использование обратных ступеней, жесткое закрепление деталей в стапелях. После сварки обязательна проверка прямолинейности оси колонны. Допуски на стрелу прогиба обычно составляют L/1000, но не более 10-15 мм для стандартных колонн. Если деформация превышает допуск, производится правка гидравлическими прессами или нагревом, что должно быть отражено в технологической карте.
Непровары и шлаковые включения
Возникают из-за неправильного режима сварки, загрязненных кромок или низкой квалификации сварщика. Эти дефекты скрыты внутри шва и обнаруживаются только методами НК.
Решение: Строгий контроль подготовки кромок, использование качественных сварочных материалов (сушка электродов, защита газа), регулярная калибровка сварочного оборудования. Обязательное проведение УЗК для стыковых швов полного провара.
Ошибки в маркировке и упаковке
На монтажной площадке время — деньги. Если колонны прибывают без четкой маркировки осей, номеров позиций и центров тяжести, монтажники тратят часы на идентификацию. Более того, неправильная упаковка приводит к повреждению покрытия при транспортировке.
Решение: Нанесение несмываемой маркировки согласно чертежам монтажа. Использование деревянных прокладок и стяжек при пакетировании. Защита торцов и резьбовых частей пластиковыми заглушками. В нашей компании логистика отлажена благодаря выгодному положению рядом с реками Хайхэ и Пелле, а также автомобильными и железными дорогами, что минимизирует риски повреждения груза при перевалке.
Документальное сопровождение и сертификация
Для импортных поставок и работы на крупных объектах недостаточно просто изготовить качественную продукцию. Необходимо подтвердить это документально. Полный пакет документов (Quality Dossier) включает:
- Сертификаты на материалы (Mill Certificates) с переводом.
- Журнал сварочных работ (Weld Log).
- Протоколы неразрушающего контроля (NDT Reports) с привязкой к схеме швов.
- Протоколы механических испытаний сварных соединений.
- Сертификат соответствия ГОСТ Р или декларация соответствия ТР ТС.
- Паспорт изделия с указанием основных характеристик и массы.
Компания ООО «Наньтун Судун Стальные Конструкции» реализует полный цикл, включая экспорт, поэтому мы хорошо знакомы с требованиями международных стандартов. Наша продукция соответствует национальным стандартам Китая и может быть сертифицирована по требованиям заказчика (CE, EAC, ГОСТ). Годовой экспорт легких стальных конструкций достигает 15 000 тонн, что подтверждает нашу способность соблюдать высокие стандарты качества в больших объемах.
Как выбрать надежного производителя стальных колонн
Рынок переполнен предложениями, но не все заводы обладают реальными возможностями для контроля качества. При выборе поставщика обратите внимание на следующие признаки:
- Наличие собственной лаборатории НК. Если завод отдает контроль на аутсорсинг, это увеличивает сроки и снижает оперативность реакции на дефекты. У нас контроль интегрирован в производственный поток.
- Автоматизация процессов. Роботизированная сварка и ЧПУ-станки обеспечивают стабильность качества, недоступную при ручной работе на кустарных производствах.
- Опыт работы с аналогичными объектами. Производство колонн для склада и для нефтеперерабатывающего завода — это разные уровни ответственности. Наш опыт сотрудничества с Shanghai Pudong Airport и FAW-Volkswagen говорит о способности выполнять сложные технические требования.
- Прозрачность. Готовность предоставить доступ к производству для инспекции заказчика или третьей стороны (SGS, Bureau Veritas) на любом этапе.
Мы понимаем, что стальные колонны промышленных зданий являются каркасом вашего бизнеса. Их надежность влияет на безопасность людей и сохранность активов. Поэтому мы не идем на компромиссы в вопросах качества сырья и соблюдения технологий.
Часто задаваемые вопросы
Какие стандарты используются для контроля качества стальных колонн в России?
Основными документами являются ГОСТ 23118-2012 “Конструкции стальные строительные. Общие технические условия”, СП 70.13330.2012 “Несущие и ограждающие конструкции” и ГОСТ Р 57837-2017 “Двутавры стальные горячекатаные с параллельными гранями полок”. Для сварных соединений применяются ГОСТ 23118 и СП 16.13330. При экспорте могут использоваться европейские нормы EN 1090 или американские AISC.
Какой процент сварных швов подлежит неразрушающему контролю?
Это зависит от класса ответственности конструкции. Для обычных промышленных зданий обычно контролируется 10-20% швов выборочно. Для уникальных, высотных или опасных производств (нефтехимия) контроль может достигать 100% длины ответственных стыковых швов. Конкретный объем определяется проектной документацией и техническим заданием.
Можно ли исправить дефекты сварки?
Да, большинство внешних и внутренних дефектов (поры, непровары, подрезы) подлежат исправлению. Дефектный участок вырубается или вырезается, зона зачищается, и шов заваривается повторно. Однако количество исправлений на одном участке ограничено (обычно не более 2-3 раз), чтобы не ухудшить свойства металла из-за перегрева. Трещины, особенно сквозные, часто являются основанием для браковки детали, если их природа связана с качеством металла.
Какой срок службы антикоррозионного покрытия?
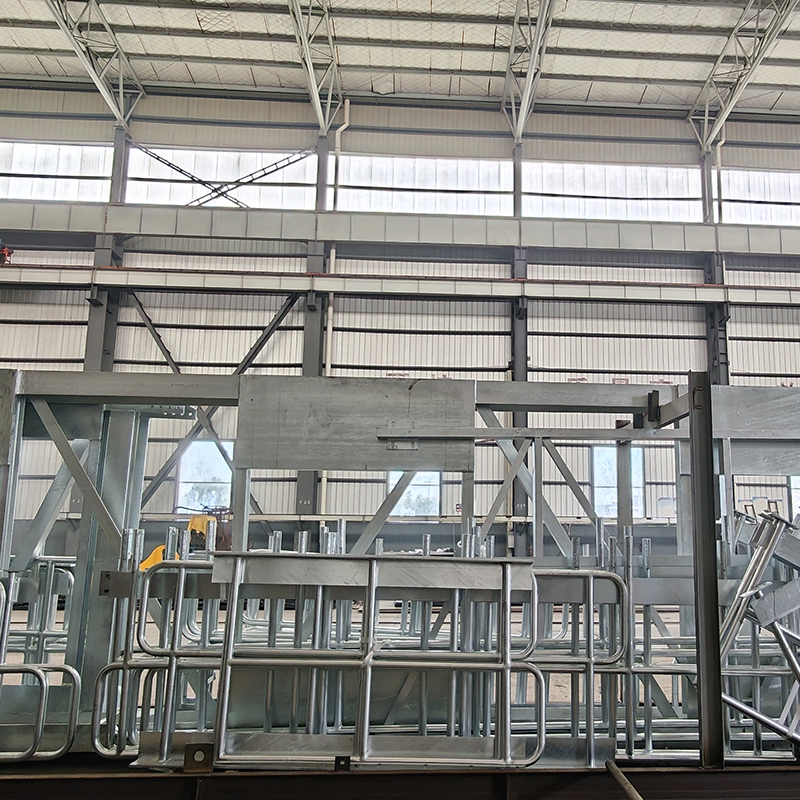
При правильном подборе системы покрытия и качестве подготовки поверхности (Sa 2½) срок службы до первого капитального ремонта составляет 15-25 лет в умеренной среде и 10-15 лет в агрессивной среде. Использование горячего цинкования может увеличить этот срок до 50 лет, но для крупногабаритных колонн это сложно реализуемо из-за размеров ванн.
Как контролируется прямолинейность длинных колонн?
Прямолинейность проверяется с помощью натянутого шнура, лазерных нивелиров или теодолитов. Измеряется стрела прогиба относительно прямой линии, соединяющей концы колонны. Допуски регламентируются ГОСТ 23118. Для колонн длиной более 10 метров требуется особая осторожность при транспортировке и хранении, чтобы избежать самостоятельного искривления под собственным весом.
Заключение: инвестиция в надежность
Контроль качества при производстве стальных колонн промышленных зданий — это не бюрократическая процедура, а инструмент управления рисками. Каждый этап, от входного контроля металла до финальной проверки толщины краски, вносит вклад в долговечность и безопасность объекта. Экономия на контроле на этапе завода неизбежно приводит к многократным перерасходам на монтаже и эксплуатации.
ООО «Наньтун Судун Стальные Конструкции» предлагает своим партнерам прозрачную систему качества, подтвержденную сотрудничеством с лидерами отрасли. Мы используем передовое оборудование, включая роботизированные сварочные комплексы и 3D-моделирование в Tekla, чтобы гарантировать точность и надежность каждой поставляемой конструкции. Наше расположение в городе Цзянхай обеспечивает удобную логистику для поставок по всему миру.
Если вы планируете закупку металлических конструкций для промышленного объекта, важно выбрать партнера, который разделяет ваши требования к качеству. Мы готовы предоставить детальные технические консультации, рассчитать стоимость и продемонстрировать наши производственные мощности.
Запросить коммерческое предложение на стальные колонны
Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить индивидуальное решение, соответствующее всем необходимым стандартам и срокам.